V industriji ležajev zlom obročev ni le problem kakovosti sferičnih valjčnih ležajev, temveč tudi eden od problemov kakovosti vseh vrst ležajev. Je tudi glavna oblika zloma ležajnih obročev. Razlog je predvsem povezan s surovinami ležaja. Ta povezava, skupaj z nepravilnim delovanjem v poznejši fazi, bo povzročila težave, kot je zlom obroča med delovanjem opreme. Kako to preprečiti? Poglejmo si skupaj:
1. Najprej je treba strogo nadzorovati surovine za izdelavo sferičnih valjčnih ležajev, zlasti med predelavo, pri čemer je treba odstraniti krhke elemente, ločevanje karbidnih tekočin, mrežice, jermen in druge dejavnike, ki jih vsebujejo surovine. Če se ti dejavniki ne odpravijo, se bo koncentracija napetosti počasi zmanjšala, osnovna trdnost obroča se bo počasi obrabila, v hujših primerih pa se bo obroč sferičnega valjčnega ležaja neposredno zlomil. Proizvajalci sferičnih valjčnih ležajev priporočajo, da vsi kupijo stabilno in zanesljivo jeklo ter redno preverjajo skladiščenje jekla in ga nadzorujejo pri viru, da se zagotovi boljša kasnejša uporaba.
2. Če se v proizvodnem procesu sferičnih valjčnih ležajev pojavijo težave, kot so prekomerno segrevanje, pregrevanje in notranje razpoke, je to običajno posledica nestabilnega nadzora temperature med kovanjem, kar zmanjša žilavost in trdnost obroča. Da bi se temu izognili in preprečili, je treba po kovanju strogo nadzorovati temperaturo obdelave, ciklično segrevanje in pogoje odvajanja toplote. Proizvajalci sferičnih valjčnih ležajev priporočajo uporabo razpršilnega hlajenja za odvajanje toplote, zlasti pri večjih samonastavljivih valjčnih ležajih. Obroči valjčnih ležajev imajo očitne učinke. Pri tem je treba paziti, da se temperatura čim bolj nadzoruje nad 700 ℃ in da se v bližini ne shranjujejo nobeni predmeti.
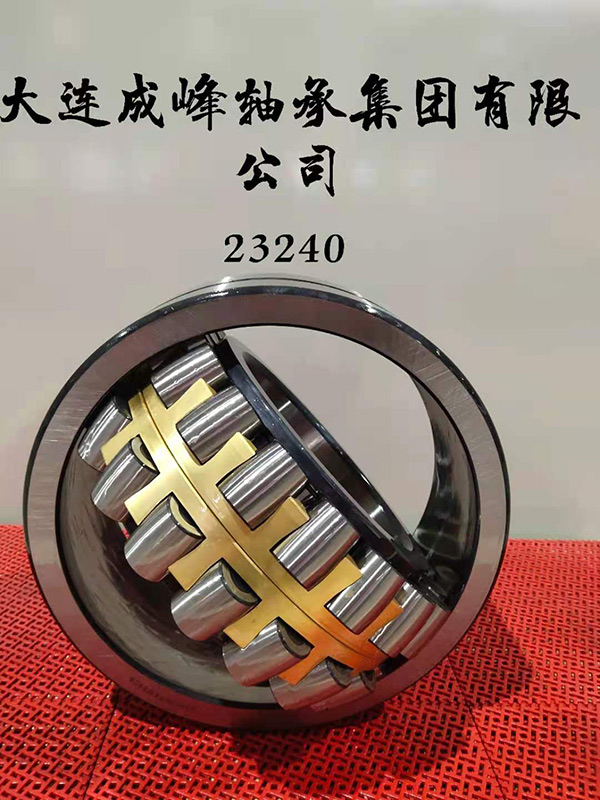
3. Zelo pomembno je, da se med postopkom obdelave izvaja toplotna obdelava. Bodite pozorni na zanesljivost preskusne opreme. Pred obdelavo jo je treba predhodno preveriti. Med preskušanjem se izvajajo strogi testi, da se zagotovi zanesljivost merilnih podatkov. Zaradi lažnih zapisov in naključnosti je treba zagotoviti tudi kakovost sferičnega valja iz obroča med celotnim postopkom toplotne obdelave. Poleg pregleda je treba še izboljšati pogoje procesa kaljenja. To je namenjeno odpravljanju napak velikih obročev sferičnih valjčnih ležajev. Sestavo in delovanje kalilnega olja je treba določiti vnaprej, uporabljati ga je treba v skladu z zahtevami in ga nadomestiti s hitrim kalilnim oljem. Izboljšajte kalilni medij za izboljšanje pogojev kaljenja.
4. Pri končnem obroču sferičnega valjčnega ležaja niso dovoljene opekline in razpoke zaradi brušenja, zlasti na ustrezni površini izvijača notranjega obroča ni dovoljeno opeklin, zato je po dekapiranju običajno potrebno izvesti strog pregled in odpraviti okvarjene izdelke. Nekatere resne opekline, ki jih ni mogoče popraviti, je treba takoj zavreči. Opečenih tulcev ne smete vstavljati v opremo.
5. Obstajajo tudi strogi standardi za identifikacijo sferičnih valjčnih ležajev. Ko se kupljeno jeklo skladišči, je treba strogo razlikovati med GCr15 in GCr15SiMn, dvema različnima materialoma in izdelkoma.
Del informacij prihaja z interneta in si prizadevamo biti varni, pravočasni in natančni. Namen je posredovanje več informacij, kar pa ne pomeni, da se strinjamo z njihovimi stališči ali da smo odgovorni za njihovo verodostojnost. Če ponatisnjene informacije na tem spletnem mestu vključujejo avtorske pravice in druge težave, prosimo, da pravočasno stopite v stik s tem spletnim mestom, da jih izbrišemo.
Čas objave: 25. julij 2022